
铁岭低温焊接防渗膜,预热有哪些操作要点?
铁岭春秋早晚温差大,深秋气温常常低于 5℃,HDPE 防渗膜在低温下分子活性降低,膜材发硬变脆。如果直接使用自动焊机热熔焊接,焊缝内部会产生残余应力,开春冻融交替后,焊缝位置极易撕开渗漏。低温焊接,膜材预热不等于直接高温烘烤,是控制膜材本体温度、环境温度,配合焊机参数调整的整套工艺,也是辽北冻土防渗施工的关键控制点。
一、施工环境前置判定
1、当环境温度低于 5℃,原则上不建议开展 HDPE 膜热熔焊接;确需赶工施工,必须搭建防风保温棚,阻断冷风直吹焊缝区域。大风会快速带走热量,焊缝冷却过快产生脆裂。 2、基面、膜材表面不能有霜、冰、积雪、潮气,有结霜结冰时,禁止焊接。即便预热,冰层融化后的水汽会进入焊缝内部,造成虚焊。
二、膜材预热操作核心要点
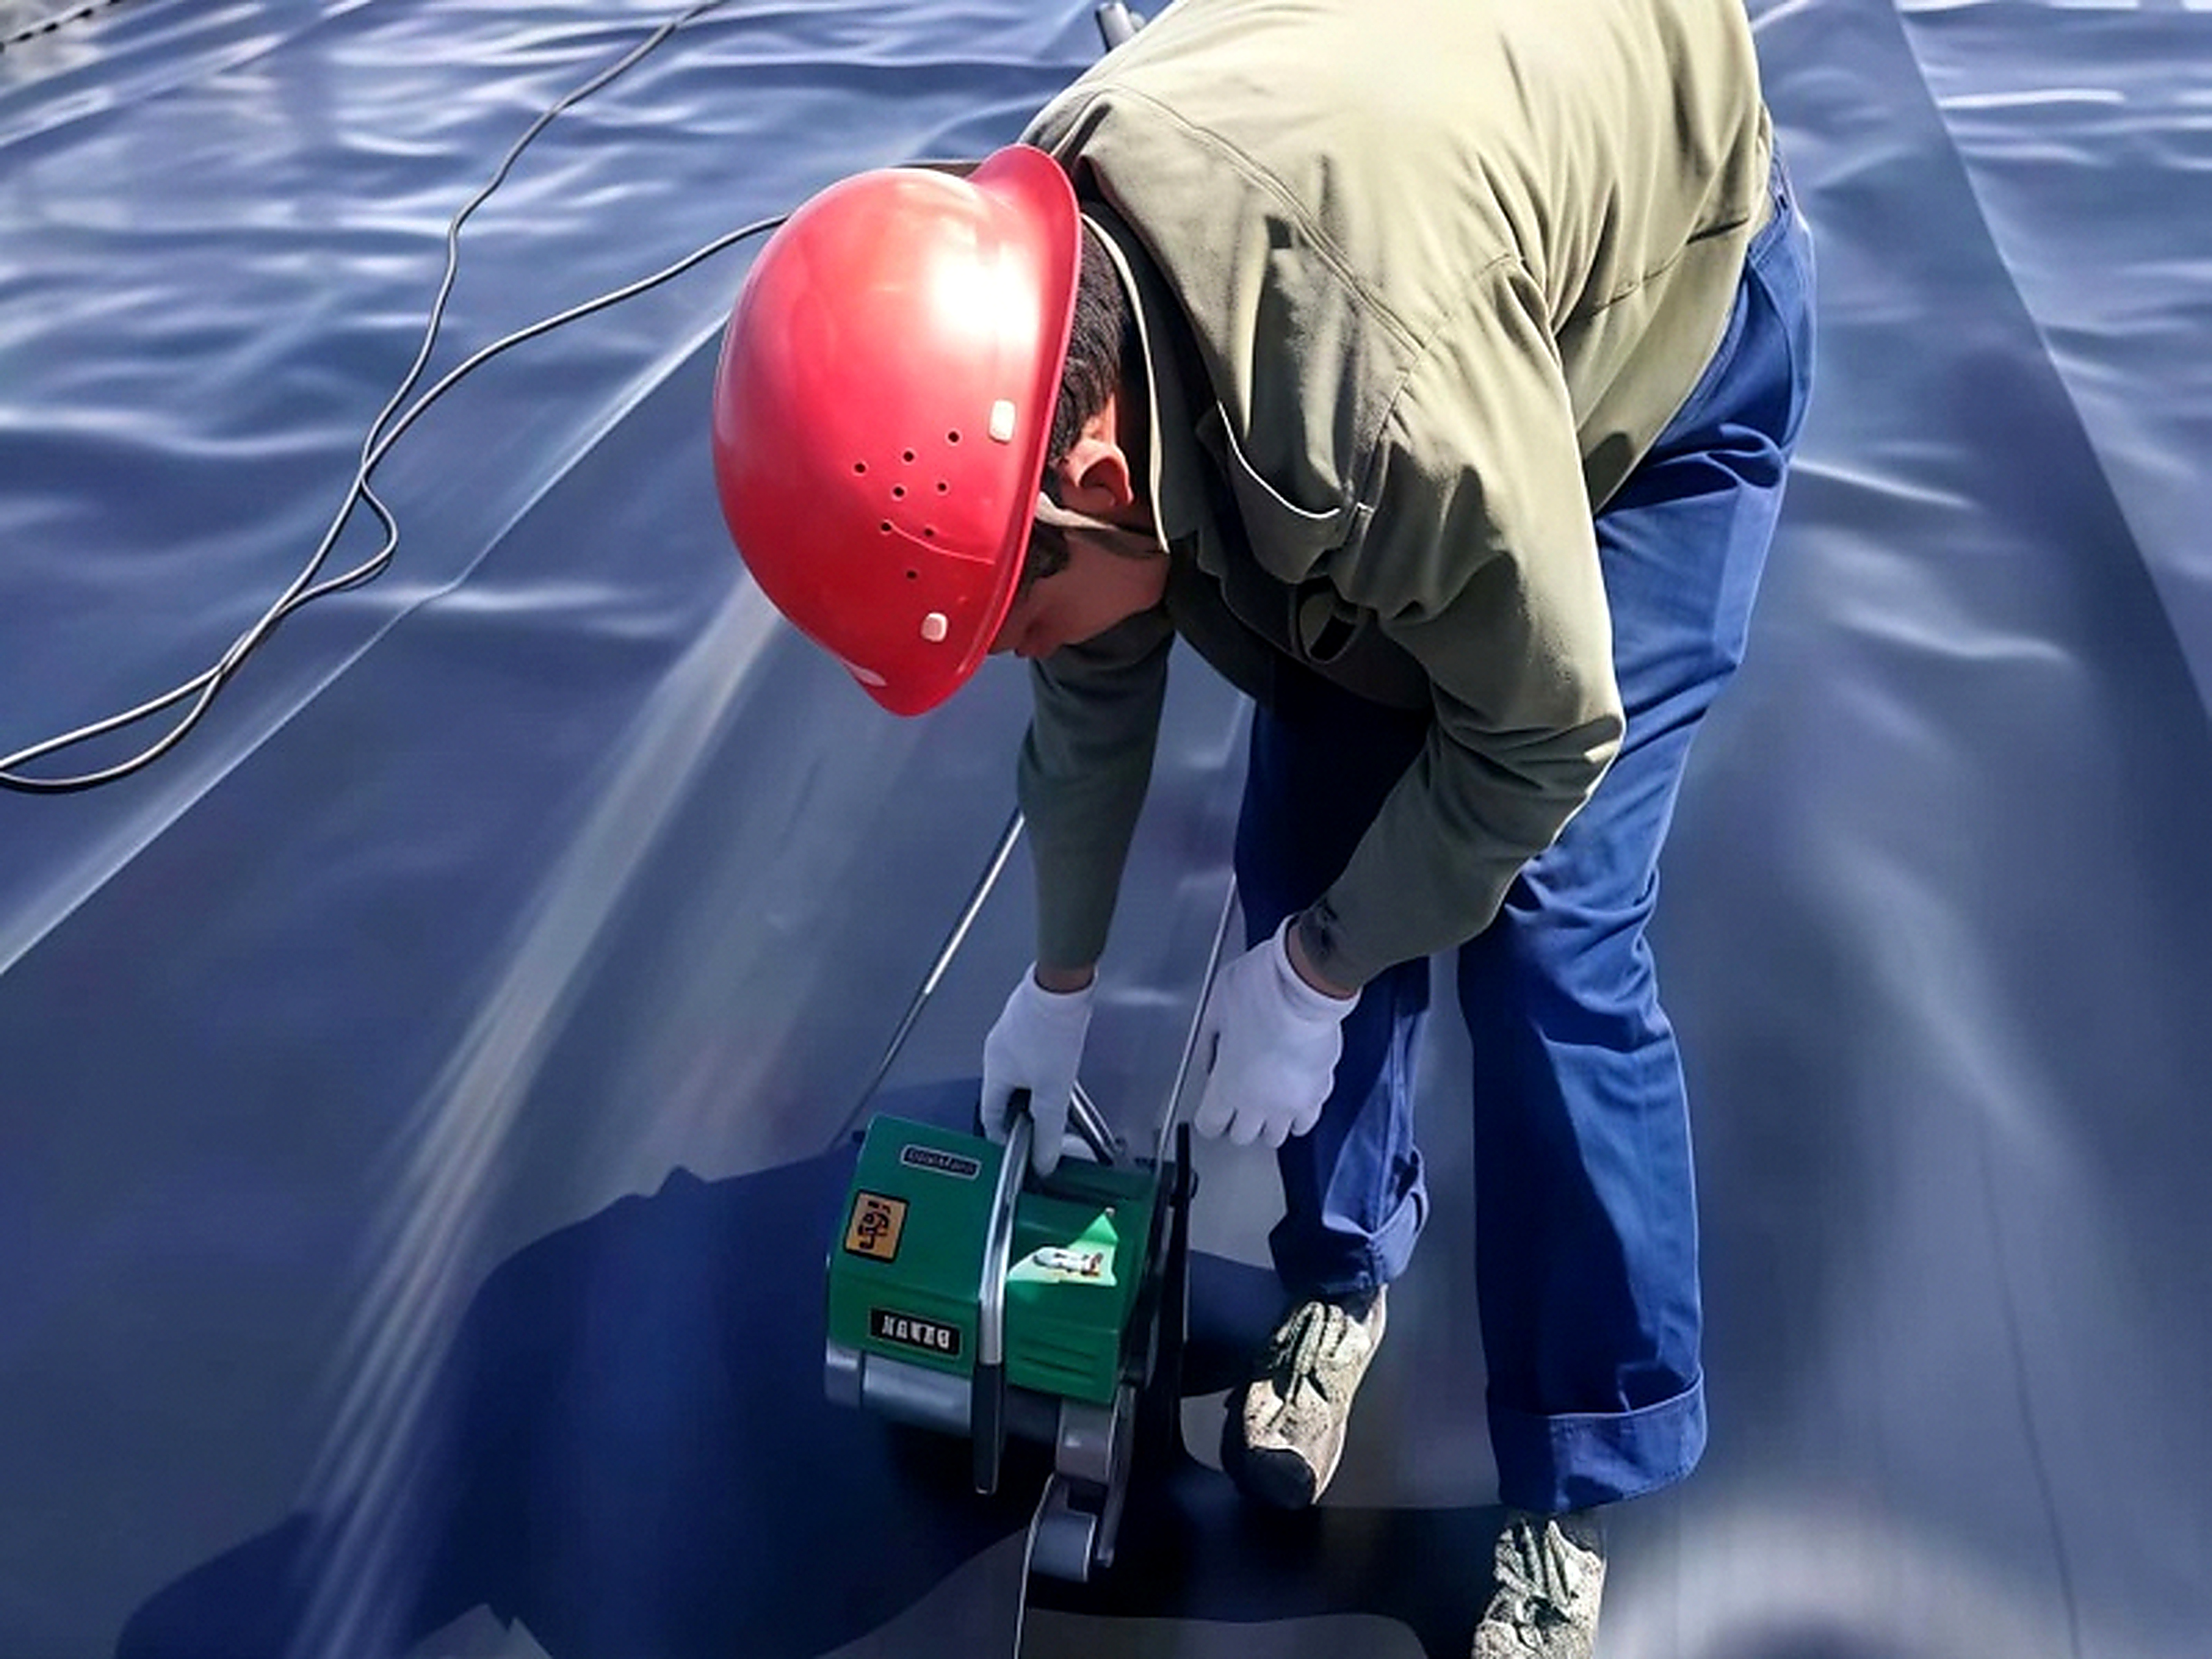
1、预热方式:使用热风枪低温档预热,严禁明火烘烤。明火会快速烧损 HDPE 膜,造成局部炭化,留下隐性破损。热风枪距离膜面保持 20~30cm,匀速来回移动,禁止定点长时间加热。 2、温度控制:预热目标是把膜材本体温度提升至10℃以上,膜材手感变软即可;不要过度加热,膜材温度过高会出现膜面拉伸变形、变薄,降低抗拉伸性能。 3、预热范围:只对卷材搭接焊接区域进行预热,预热宽度大于搭接宽度,搭接上下两层膜都要均匀预热,保证两层膜温度一致。避免一层温度高、一层温度低,热熔融合不均匀。 4、预热顺序:先清理搭接面灰尘、泥土,再做预热;预热完成后,立刻进行热熔焊接,间隔不能过长,防止膜材快速降温回到低温状态。分段小范围预热,随烘随焊,不要大面积一次性预热。
三、焊机配套参数调整(预热之后同步调整)
1、自动爬行双缝焊机:低温工况,适当降低行走速度,小幅上调焊接温度。膜材导热变慢,行走太快会熔合不足;温度过高容易烧穿膜材。每次调整参数之后,必须先做试焊。 2、挤出式焊枪(阴阳角、节点补强):预热后,适当提高挤出料流量,放慢焊枪移动速度,保证焊缝熔料和母材充分融合。节点位置散热更快,是低温焊接薄弱点。
四、试焊与质量检验(必不可少)
1、每班组每日开工、环境温度波动、调整预热 / 焊机参数后,都要在废料膜上做试焊。试焊样品做剥离试验,合格后方可正式施工。合格焊缝撕开时,母材发生拉伸破坏,而不是焊缝界面直接分离。 2、正式焊缝完工后,双缝焊缝做气压检测;节点位置使用真空箱检漏,排查虚焊、熔合不良。 3、低温焊接完工的焊缝,需要缓慢自然冷却,不能浇水、冰雪快速降温,避免焊缝产生内应力。
五、铁岭低温焊接常见误区
误区 1:热风枪高温长时间烘烤。表面看着融化,膜内部受热不均,焊缝脆性大,开春冻融拉扯直接开裂。 误区 2:只加热焊机,不预热膜材。膜材本身温度低,热熔层快速冷却,两层膜无法充分熔合,属于隐性虚焊,肉眼很难分辨。 误区 3:有风天气不做防风措施。冷风持续带走热量,预热效果快速流失,参数再调整也很难保证焊接质量。
六、冻土项目额外提醒
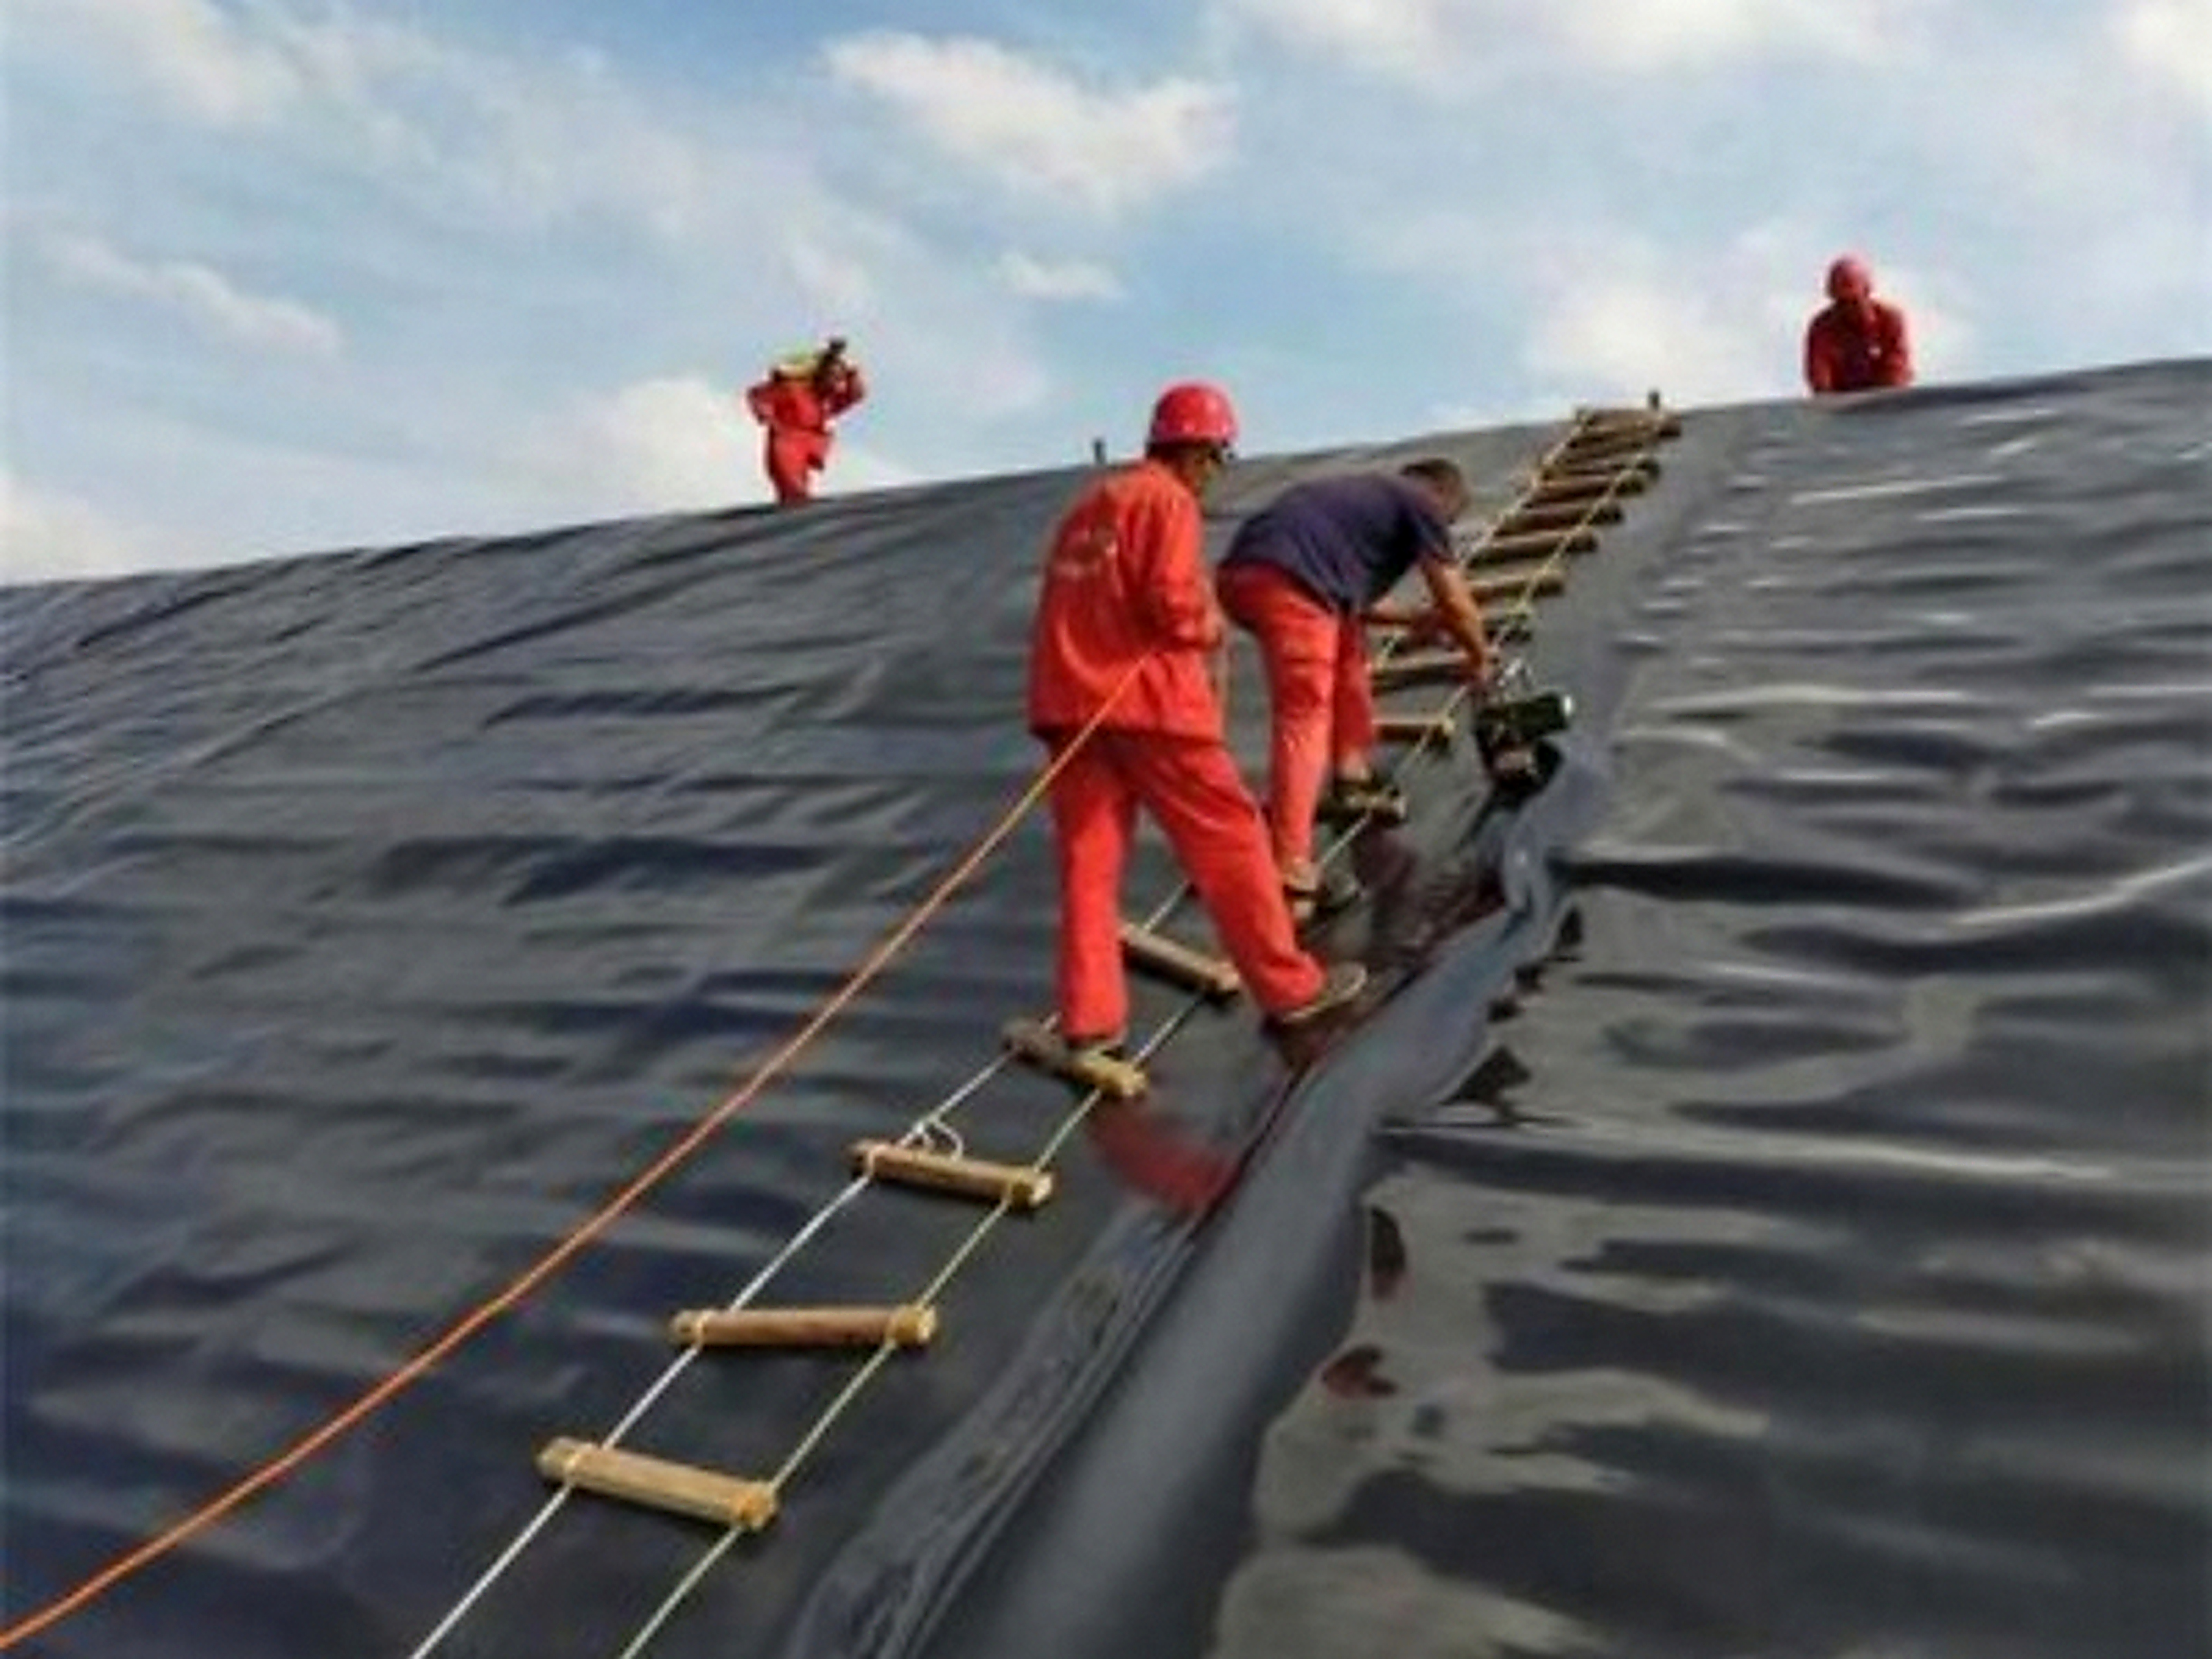
就算低温焊接焊缝检测当时合格,焊缝残余应力会在冬冻春融反复拉伸下逐步暴露。铁岭条件允许,优先选择 4-10 月气温稳定时段施工,尽量规避低温焊接,从根源减少焊缝后期开裂风险。
德州市陵城区宇翔新材料有限公司,供应符合 GB/T 17643-2011 国标全新料 HDPE 防渗膜,施工班组具备辽北低温防渗膜焊接经验,严格执行膜材预热、试焊、焊缝检测整套流程,配套完整竣工资料。
