
HDPE 土工膜焊缝充气检测法操作规范与缺陷判定标准
焊缝质量是 HDPE 土工膜防渗工程的核心防线,直接决定整体防渗效果与工程寿命。充气检测法因操作便捷、结果直观、准确率高,成为猪场防渗工程焊缝质量验收的主流检测方法。但不少施工团队因操作不规范、判定标准不清晰,出现漏检、误判,导致焊缝隐性缺陷投入使用后引发渗漏问题。严格遵循规范流程开展充气检测,精准判定焊缝缺陷,是保障猪场防渗工程质量的关键技术环节。
一、充气检测法的原理与适用范围
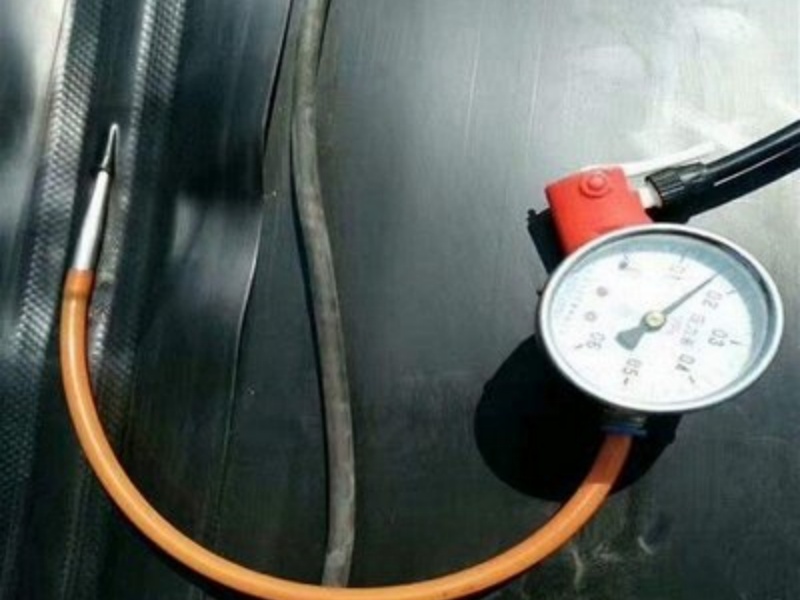
充气检测法依托双轨热熔焊接的结构特性开展,双轨焊枪焊接后会在两条平行焊缝中间形成封闭气腔,向气腔内充入压缩空气,通过观察规定时间内的压力变化,即可判断焊缝的整体密封性与焊接融合强度。
该方法适用于所有双轨热熔焊接的 HDPE 土工膜平缝检测,涵盖猪场氧化塘、储粪池、黑膜沼气池等各类防渗场景的平面焊缝、坡面焊缝;阴阳角、管道穿膜等挤出焊部位因无封闭气腔,需配合真空检测或试水检测补充验证。整个检测流程与判定标准需符合 GB/T 17643-2011《土工合成材料 聚乙烯土工膜》及相关防渗工程施工验收规范要求。

二、检测前准备与设备要求
规范的前期准备是检测结果准确的前提,设备、焊缝预处理、环境条件均需满足对应要求。
设备配置:配备专用充气检测枪、精度不低于 0.01MPa 的压力表、打气筒或小型气泵、密封针头、记号笔、检测记录台账。所有计量设备需定期校准,确保压力读数准确可靠。
焊缝预处理:检测前清理焊缝表面的泥沙、水渍、杂物,检查焊缝外观是否平整顺直,有无明显烧焦、断焊、鼓包、错位等表观缺陷。表观质量不合格的焊缝直接标记整改,无需进入充气检测环节。
环境条件:环境温度低于 5℃、雨雪天气、风力大于 5 级时不宜进行充气检测。低温会影响焊缝融合状态,雨水渗入、强风降温会干扰气腔压力稳定,导致检测结果出现偏差。

三、标准操作流程与步骤
充气检测需按固定流程分步操作,避免因步骤缺失造成结果误判。
封堵气腔:选取待测焊缝段,单段长度宜控制在 10-20 米,将焊缝两端用热合机或专用封堵器封死,确保气腔两端完全密封,无漏气缝隙。
插入针头:在焊缝一端封堵处内侧插入充气针头,针头精准刺入双轨中间的气腔内,避免刺破两侧焊缝,针头周边做好密封处理,防止接口漏气。
充气升压:缓慢向气腔内充气,当压力表读数达到 0.2-0.25MPa 时停止充气,立即关闭充气阀门,保持气腔压力稳定。
稳压观察:稳压时间不少于 2 分钟,全程观察压力表数值变化;同时沿焊缝步行巡查,观察焊缝有无局部鼓包、漏气声响等异常现象。
结果记录:稳压结束后记录最终压力值,计算压力下降率;合格焊缝做好合格标记,不合格焊缝标注缺陷位置与缺陷类型,形成完整的检测台账留存。
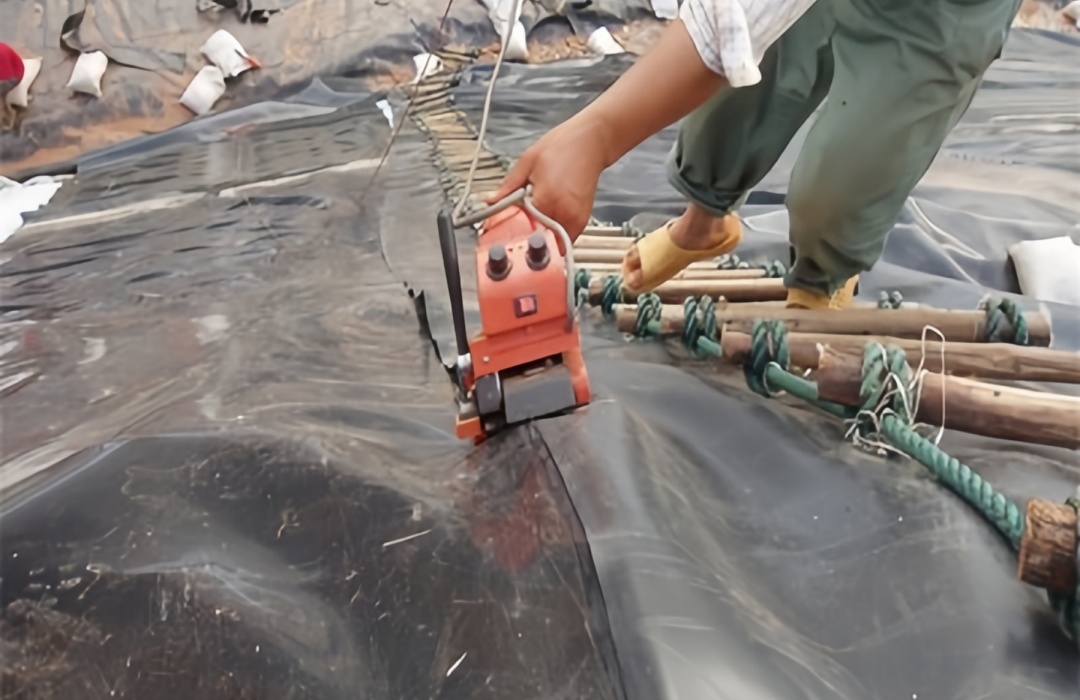
四、缺陷判定标准与不合格处理
统一的判定标准是避免漏检、误判的核心,需从压力变化与外观表现两方面综合判定。
合格判定:稳压 2 分钟后,压力下降率不超过 10%,且焊缝外观无隆起、开裂、漏气现象,判定为焊缝质量合格。
常见缺陷类型与判定
虚焊:压力快速下降,焊缝外观无明显破损,多由焊接温度不足、行走速度过快导致,焊缝融合强度不足,需整体重新焊接。
漏焊:压力持续下降,焊缝局部有明显缝隙,多由膜面搭接错位、焊接设备跑偏导致,需将缺陷段切除后重新搭接焊接。
过焊:焊缝局部烧焦脆化,稳压时压力可能无明显下降,但受力后易断裂,需切除缺陷段重新控制参数焊接。
复检要求:不合格焊缝整改完成后,需重新进行充气检测;同一部位返修不得超过 2 次,超过次数需更换该段膜材重新施工。

五、猪场防渗场景的检测补充要点
结合猪场防渗工程的地形与结构特点,检测需针对性调整,覆盖关键薄弱部位。
坡面焊缝:检测需从坡下向坡上分段进行,避免气腔内部空气受热不均影响压力读数;边坡锚固段焊缝需 100% 全检,不得抽检,防止滑移风险。
池底阴阳角:阴阳角挤出焊部位无法采用充气检测,需配合真空检测法逐点检测,确保边角应力集中部位无渗漏隐患。
管道穿膜处:管道与膜体连接部位采用挤出焊环绕密封,采用肥皂水涂刷法检测,无气泡产生即为合格。
充气检测是 HDPE 土工膜防渗工程质量管控的核心工序,严格执行规范操作与判定标准,才能从源头杜绝焊缝渗漏隐患。作为专业防渗工程服务商,我们所有猪场防渗项目均执行全焊缝充气检测,严格遵循国标验收标准,每道焊缝留存检测记录,确保防渗工程整体质量达标,为猪场提供长期稳定的防渗保障。
