
HDPE 防渗膜焊接设备选型与现场焊接作业质量管控要点
猪场黑膜沼气池、氧化塘、粪污调节池防渗工程当中,焊缝是整个 HDPE 防渗膜体系最关键的薄弱位置,焊缝质量直接决定防渗工程整体使用寿命。全国不同区域施工现场条件差异较大,南方高温多雨、北方低温多风、西南山区场地受限,设备选型不当、现场操作不规范极易出现虚焊、漏焊、膜材熔穿等问题,造成后期渗漏返工。结合全国多地猪场防渗项目落地实操经验,针对焊接设备选型、现场作业流程、质量管控要点展开详细说明。
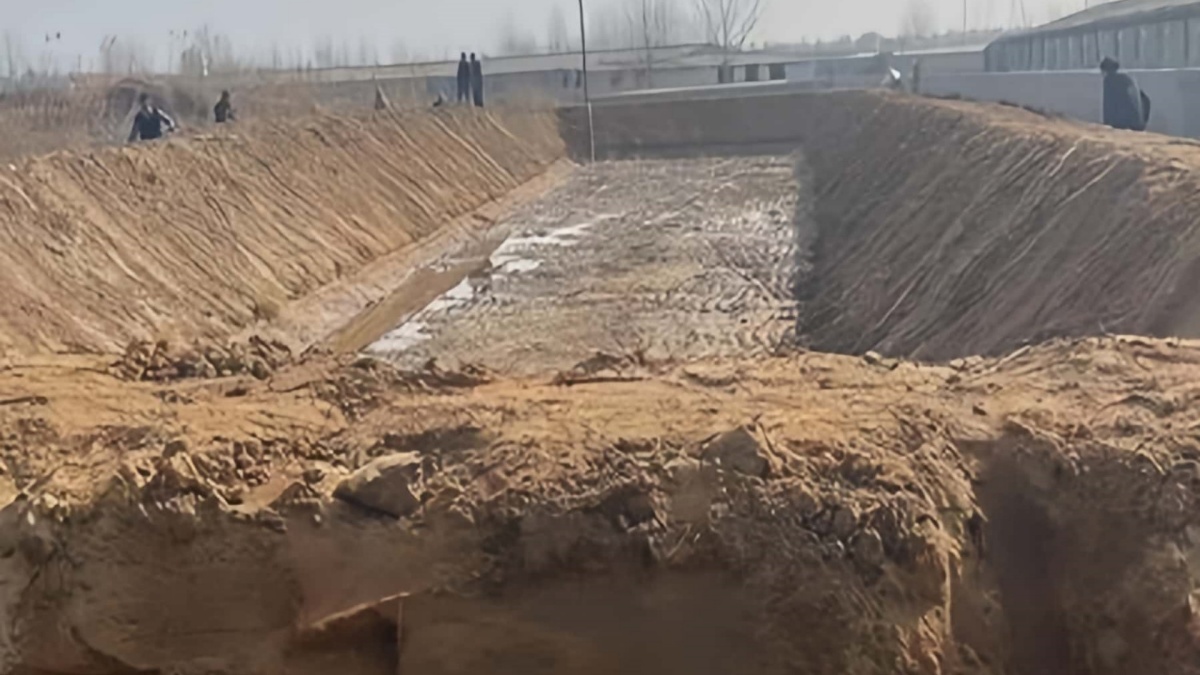
HDPE 土工膜现场施工主流分为热楔式自动焊接机与挤压式焊接机两类,两种设备适用工况各不相同。热楔自动焊机适合大面积平整塘体膜材搭接焊接,焊接效率高,焊缝成型稳定,适合猪场氧化塘、大型沼气池大面积平面搭接施工;挤压焊枪主要作为补焊工具,用于阴阳角、锚固沟、管道穿膜位置、焊机无法抵达的狭小区域修补作业,不能替代自动焊机做大面积主焊缝施工。很多项目现场直接使用挤压焊枪处理大面积搭接缝,人工操作受热风、温度波动影响大,焊缝均匀度差,后期极易出现渗漏隐患。
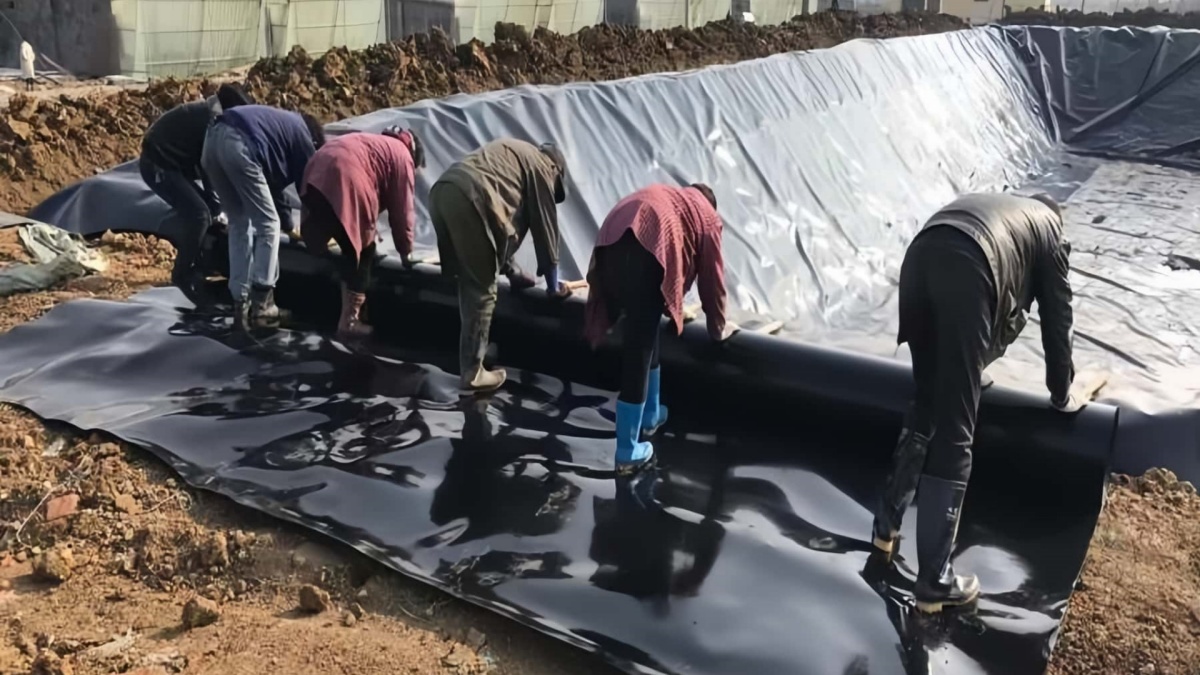
设备选型需要结合膜材厚度、现场环境条件匹配参数。针对猪场防渗常用 1.5mm‑2.0mm 全新料 HDPE 防渗膜,自动焊机优先选用支持温度、速度双调节型号。南方夏季高温环境,地表温度高,需要下调焊接温度,同时适当提升行走速度,避免膜材过热熔穿;北方秋冬低温施工,环境温度偏低,需要提高热楔温度,降低焊机行走速度,保证两层膜充分熔融结合;山区多风施工现场,应当做好围挡防风,大风天气直接会带走焊缝热量,造成焊接熔合不足。设备进场之前必须完成整机检修,清理热楔块表面碳化附着物,检查压轮磨损情况,压轮磨损会造成压力分布不均,出现局部虚焊。

正式批量焊接作业之前,必须做现场试焊试验,这一步很多工地经常省略。在施工现场同批次防渗膜裁取试样,使用现场正在使用的设备,按照现场实际环境温度调试温度与行走速度参数,完成试焊之后做剥离、剪切试验,焊缝不出现分层剥离,才可以正式开展塘体焊接施工。当环境温度发生明显变化,或者更换新一批次 HDPE 防渗膜,都需要重新做试焊,不能一套参数全程使用。

现场焊接作业对搭接宽度有硬性要求,猪场防渗工程 HDPE 膜标准搭接宽度控制在 80‑100mm。搭接区域需要清理干净,膜面不能存在泥土、积水、露水、碎石、杂草,一旦夹缝混入泥沙杂质,会直接阻断膜材熔融贴合,形成永久渗漏通道。清晨膜面结露、雨天、膜面潮湿状态禁止开展焊接施工;南方梅雨季施工需要合理规划工序,避开持续降雨时段。
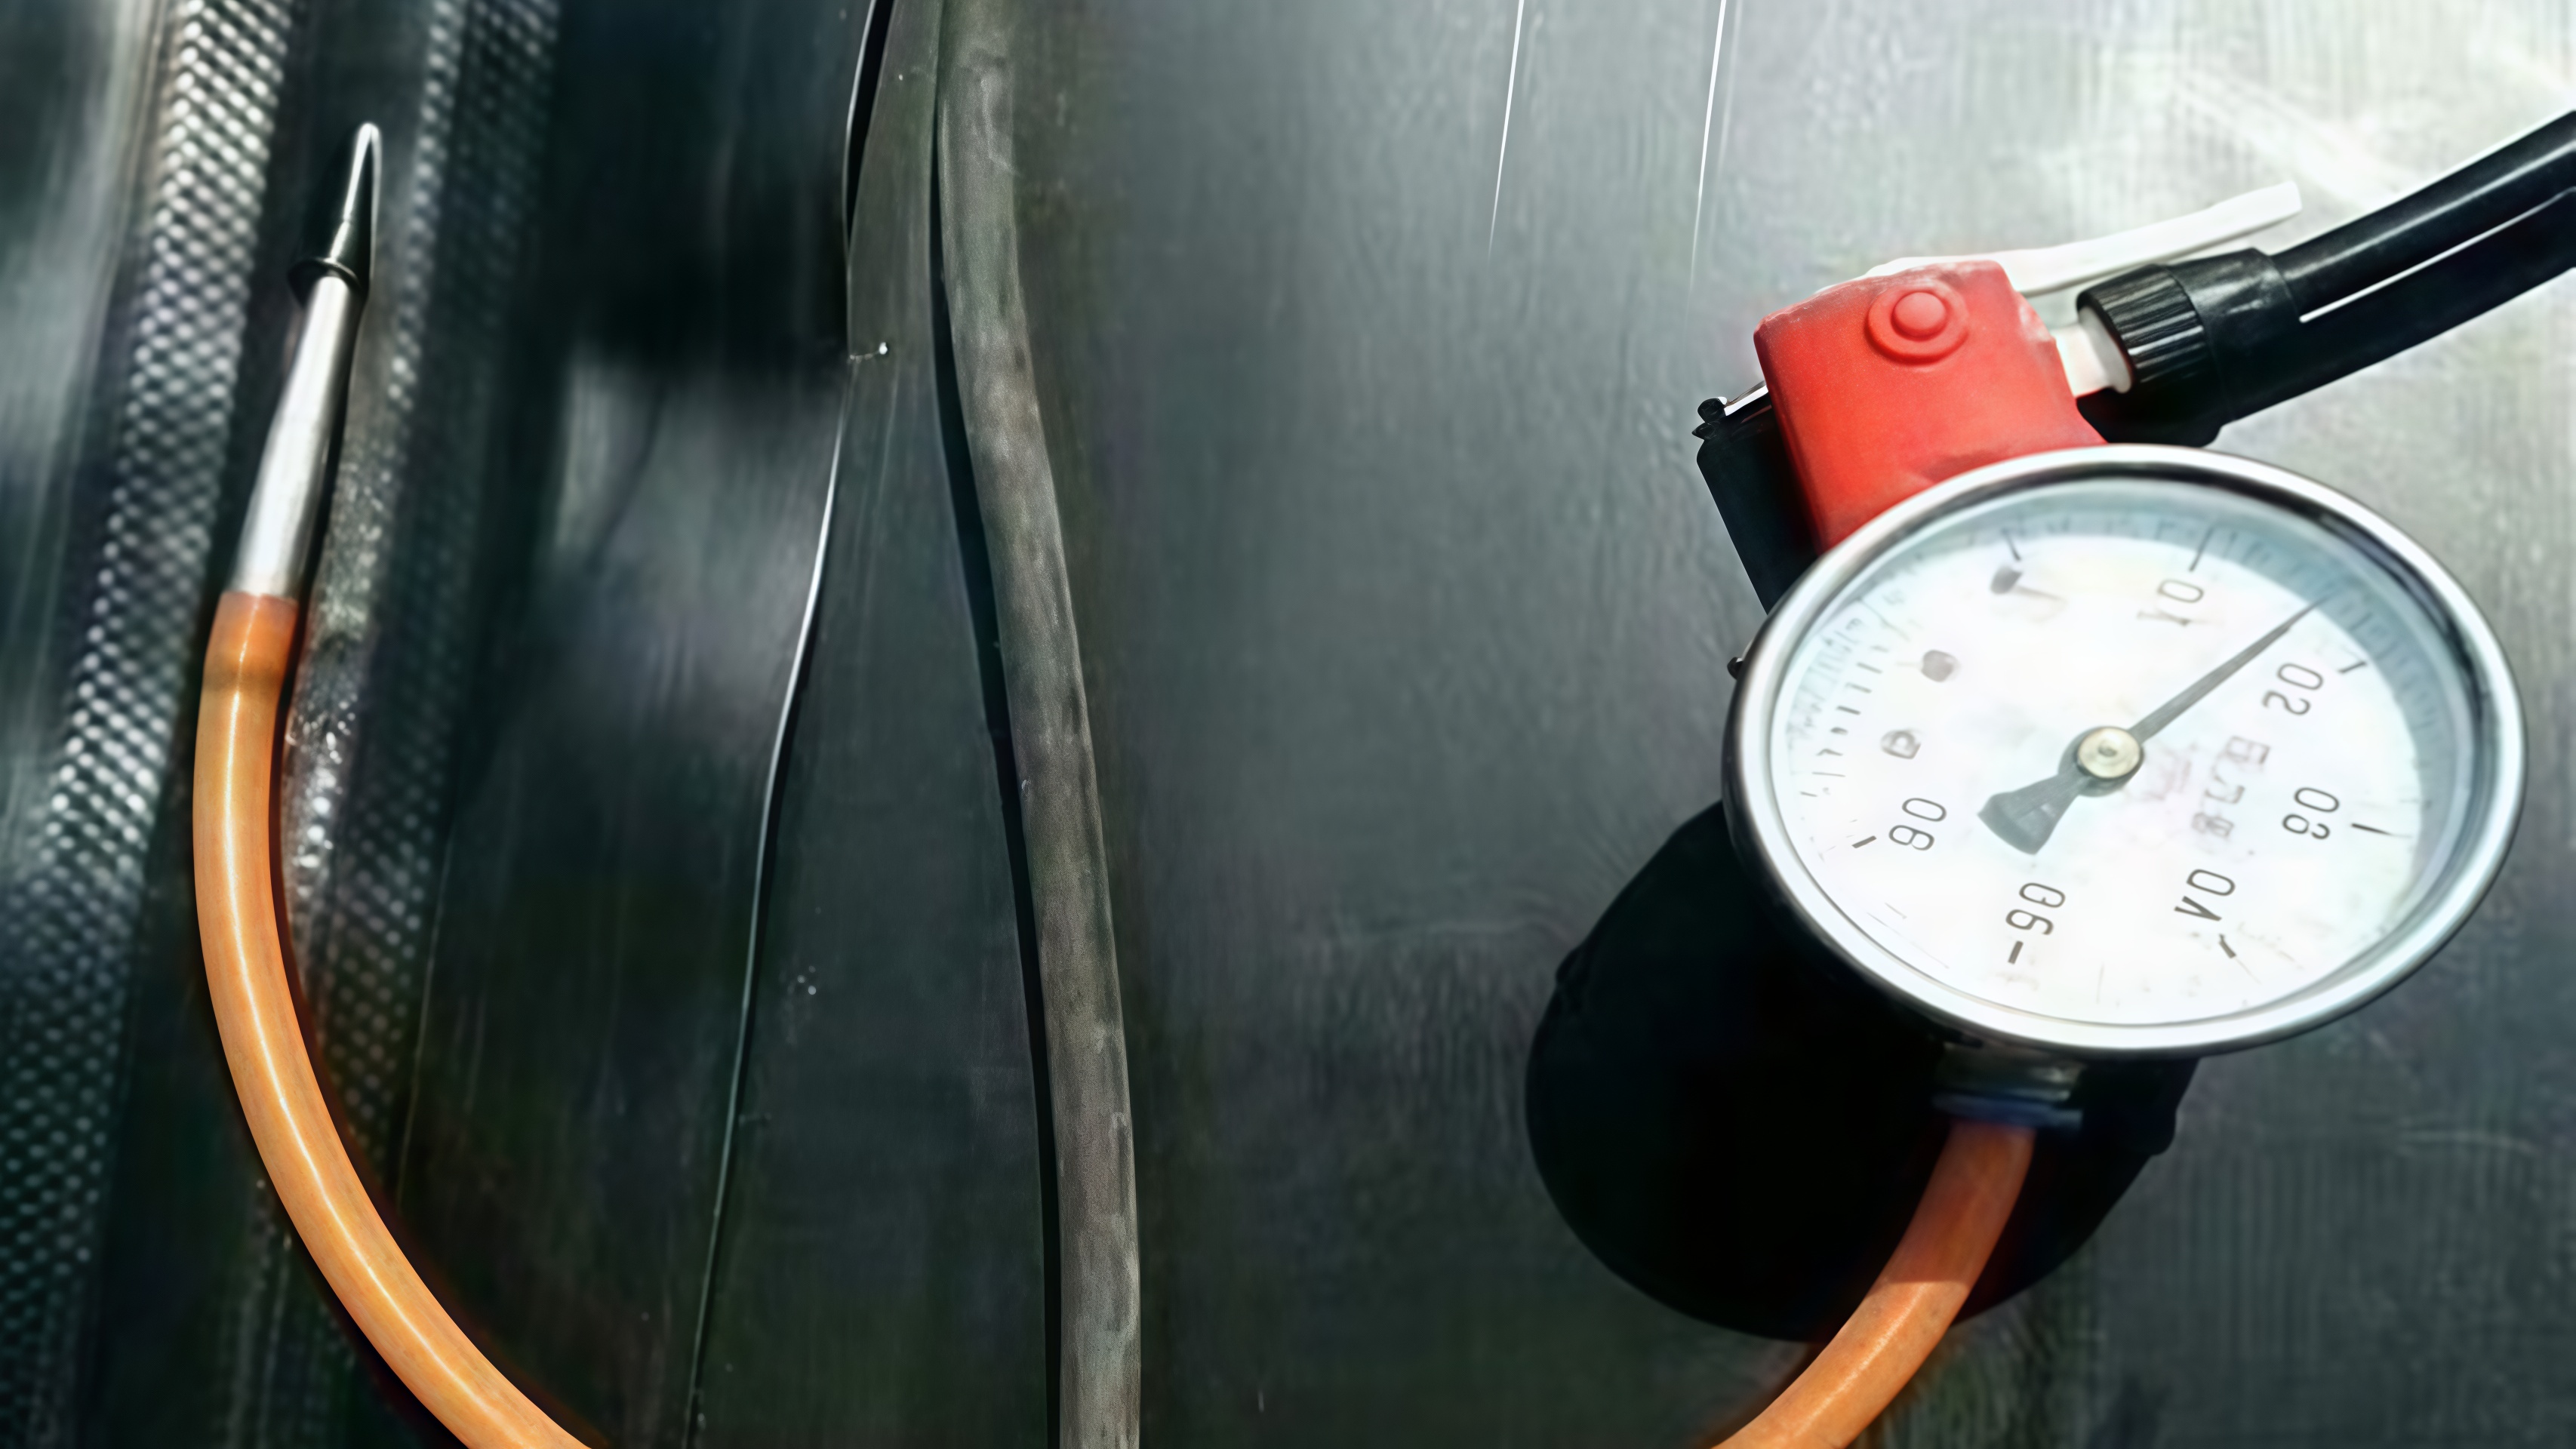
焊接完成之后,要执行分层质量检测,分为外观目视检查与气压检测。目视查看整条焊缝,焊缝应当呈现均匀连续熔痕,不存在断点、气泡、褶皱烧穿;双轨焊缝优先采用气压检测,向双轨夹层充气,保压规定时间,压力不明显下降代表焊缝合格。对于设备无法检测到的边角、修补点位,采用挤压焊补焊完成后,使用真空检漏法排查渗漏点。

完成焊接检测之后还要做好焊缝成品保护。焊接完成的焊缝区域,禁止人员直接踩踏、工具拖拽,后续土工材料回填、土方作业阶段,避免尖锐物料划伤焊缝。全国很多猪场防渗项目,前期焊接检测全部合格,后期回填施工破坏焊缝,投产运行后发生渗漏,造成不必要的整改成本。

综合来看,HDPE 防渗膜焊接不是简单机械操作,设备选型、参数调试、环境适配、检测验收环环相扣。南北不同地域猪场项目,要结合当地气温风力条件动态调整施工工艺,从设备进场到焊缝验收全流程管控,才能保障猪场粪污池长期稳定防渗,满足养殖环保合规建设要求。
